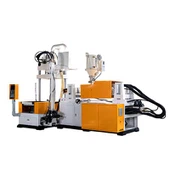
1.1 Čo je injekčná forma?
Vstrekovacia forma je zariadenie, ktoré vyrába (zvyčajne vo veľkom množstve) plastové časti alebo výrobky zostavením dutiny (jeden alebo viac), aby sa vytvoril požadovaný tvar tvarovaného produktu.
Dutina formy sa skladá zo ženskej časti formy nazývanej dutina formy a mužskej časti plesne nazývanej jadro formy. Forma je nainštalovaná na vstrekovací stroj a vyplní dutinu formy v nasledujúcej časovej sekvencii (zvyčajne automaticky): ● Uzatváranie foriem; A
● vstrekujte (horúce, takmer tekuté) plast do dutiny formy; ● Pleseň udržiavajte zatvorenú, až kým sa plast dostatočne nevychladne, aby sa vyhodil; ● Otvorte formu; ● Vydajte plastový produkt;
● Ak je to potrebné, vstrekovací stroj môže predĺžiť čas otvárania formy (MO), aby sa pripravil na ďalší (vstrekovací) cyklus.
Cyklus (niekoľko sekúnd) je definovaný ako dĺžka času medzi momentom formy jedného vstrekovania a zatváracím momentom formy ďalšej injekcie do plne automatických (FA) operácií. Ale ľudia zvyčajne vyjadrujú produktivitu výroby, pokiaľ ide o počet injekcií za minútu (alebo hodinu), a nie dĺžku formovacieho cyklu v sekundách.
1.2 Čo je injekčný lišta?
Pre dizajnérov plesní je dôležité najprv porozumieť procesu a terminológii procesu vstrekovania. Stroj na vstrekovanie sa skladá zo štyroch základných jednotiek s rôznymi funkciami.
① mechanizmus upínania;
② plastifikačné zariadenie; ③ vstrekovacie zariadenie;
④ Všetky riadiace systémy.
1.2.1 Mapovací mechanizmus
Upínací mechanizmus dokončí otváracie a zatváracie účinky plesne (čo najrýchlejšie) počas formovacieho cyklu a poskytuje potrebnú upínaciu silu na udržanie uzavretia plesne počas injekcie plastov. Pretože vstrekovací tlak pôsobiaci na vnútorný povrch (premietacia plocha) dutiny formy má tendenciu otvárať švy plesní. Švica je tu povrchová plocha formy, známa tiež ako rozdeľovacia čiara (P/L).
1.2.2 plastifikačné zariadenie
Takmer všetky, ktoré sa v súčasnosti používajú plastifikačné zariadenia, sú plastifikačné zariadenia extrudéra, ktoré zahrievajú plastové suroviny do roztaveného stavu potrebného na vstrekovanie. Väčšina požadovaného tepla sa generuje mechanickou konverziou energie extrúznej skrutky, ktorá sa otáča v hlavni, ktorá je vybavená skrutkovacím motorom. Rotácia skrutky tiež tlačí plastový materiál na hornú časť skrutky.
Ohrievače sú inštalované okolo hlavne, všeobecne rozdelené do 3 alebo viacerých vykurovacích sekcií, aby sa zabezpečilo ďalšie teplo. Toto je potrebné hlavne pri spustení vstrekovacieho lišta. Na druhej strane mechanický pohyb samotnej skrutky nestačí na zahrievanie a plastifikáciu všetkých plastových materiálov potrebných pre každú injekciu.
1.2.3 Vstrekovacie zariadenie
Vstrekovacie zariadenie vstrekuje plastovú roztavenú roztavenú do formy tlakom. Požadovaný tlak závisí hlavne od hrúbky steny produktu.
Tlak potrebný na produkty s hrubými stenami je relatívne nízky (49. 0 ~ 98,1MPa), takže iba pod tromi silami extrudéra je dostatočná na vyplnenie (prietokovej formovacej) dutiny plesne plastovou taveninou. Produkty s tenkými stenami, najmä ak L/T (pozri definíciu v oddiele 1.3.4.2), je väčšia ako 200, vyžadujú relatívne vysoký injekčný tlak (137,3 ~ 196,1 MPa) na vyplnenie dutiny formy pred tuhosťou plastovej taveniny.
Existujú dve metódy injekcie: jednostupňová injekcia a dvojstupňová injekcia. Typy použitých injekčných lištových strojov sa zavádzajú nasledovne.
1.2.3.1 RS Typ vstrekovacieho stroja
V súčasnosti je v jednom zariadení navrhnutý mechanizmus extrúzie a mechanizmus vstrekovania väčšiny injekčných lištových strojov. Keď je plastová topenie pre jednu injekciu dostatočná, extrúzna skrutka sa otáča a potom sa skrutka tlačí dopredu, aby sa vysunula plastová tavenina zhromaždená v prednej časti hornej časti skrutky. Toto zariadenie má niekoľko názvov: skrutka axiálnej piestovej skrutky, recipročná (RS) skrutka alebo jednofázové vstrekovacie zariadenie.
Výrobný priemysel vo všeobecnosti hodnotí spracovateľskú kapacitu skrutky množstvom plastifikovaných plastových surovín spracovaných za hodinu. Rozhodujúca úloha však zohráva rozhodujúcu úlohu veľkosti a pevnosť limitu ťahu. Extrúzna skrutka hrá plastifikačnú úlohu iba v štádiu injekcie formovacieho cyklu. Preto je účinná plastifikačná kapacita nižšia ako nominálna (uvedená v príručke vstrekovacieho tvarovacieho stroja). Pri veľkom objeme vstrekovania sa prijme vysokorýchlostné vstrekovanie a čas vstrekovania predstavuje väčšinu formovacieho cyklu, takže plastifikačná kapacita, ktorú môže skrutka zotaviť a dokončiť, je často iba 60% až 80% svojej nominálnej plastifikačnej kapacity.
Množstvo plastu, ktorý sa môže vstreknúť do formy, závisí vo veľkej miere od účinnosti (stupeň tesnenia) jednosmerného ventilu v hornej časti skrutky. Ak je tento jednosmerný ventil zlej kvality alebo sa nosil, plast prenikne cez jednosmerný ventil počas vysokotlakového stupňa vstrekovania. To ovplyvní množstvo plastu vstupujúceho do priestoru dutiny plesní, a tak spôsobí nedostatočné vstrekovanie alebo držanie tlaku (nadmerné vyplnenie), čo ovplyvní účinnosť výroby formy. Únik ovplyvní aj kvalitu (hustotu), veľkosť (spôsobenú zmenami v zmršťovaní) a vnútornou kvalitou produktu.
Aby sa zabránilo vplyvu zmien v objeme vstrekovania, pri použití recipročného vstrekovacieho stroja zvyčajne používajú veľkosť dýzy väčšiu ako skutočná požiadavka na vstrekovanie. Preto pohyb tlaku nedosiahne koniec veľmi skoro, takže v hornej časti skrutky sa vytvorí bazén taveniny.
1.2.3.2 Vstrekovací stroj typu P
Systém predbežného plastikačného vstrekovacieho lišta oddeľuje funkciu extrúzneho mechanizmu od funkcie vstrekovacieho zariadenia. Mechanizmus vytláčania plastifikuje surovinu a vyplní krabicu materiálu vstrekovania, to znamená nádrž na materiál. Tento typ vstrekovania sa nazýva predbežné plastikačné, dvojstupňové alebo vstrekovacie zariadenie typu p. Výhody dvojstupňového systému vstrekovania sú nasledujúce.
Skrutka môže bežať nepretržite, takže dostupný čas (časový čas) sa môže použiť na 100% na plastifikáciu suroviny. Týmto spôsobom môže pre rovnaký vstrekovací objem vstrekovací stroj typu p používať menší extrudér ako vstrekovací stroj typu RS.
② Vzostupný strojový stroj typu P-Type v dôsledku nepretržitej prevádzky zmieša lepšie taveninu a teplota je nižšia ako teplota vstrekovacieho stroja typu RS, čo môže byť veľmi potrebné pre niektoré materiály citlivé na teplo.
③ Na hornej časti skrutky nie je jednosmerný ventil a objem vstrekovania v vstrekovacom hlavni je mechanicky odmeraný a opakovateľnosť a presnosť objemu hlavného výstrelu sú lepšie ako použitie vstrekovacieho stroja typu RS. Objem plastu pripraveného na vstrekovanie bez skladovacej nádrže sa dá presne vypočítať na základe objemu dutiny.
④ Pretože sa prenos plastovej taveniny z extrudéra do vstrekovacieho valca vykonáva pri veľmi nízkom tlaku, je relatívne ľahké umiestniť efektívny filter na jeho cestu, aby sa odstránili nečistoty v plaste. To nebude mať vplyv na (zníženie) injekčného tlaku z hlavne do formy. Takýto filtračný efekt však nie je uskutočniteľný v vstrekovacom stroji typu RS, pretože jeho tlak je príliš vysoký a poškodí filter.
Nevýhody dvojstupňového systému vstrekovania sú:
Pretože vyžaduje viac komponentov a kontrolných zariadení, náklady na zariadenie sú relatívne vysoké. Systém nie je vhodný pre vysoko tepelné materiály, ako sú plasty polyvinylchloridu (PVC).
1.2.4 Ovládacie zariadenie
Riadiaci systém riadi prevádzkový proces vstrekovacieho stroja. Riadiaci systém vstrekovacieho lišta sa dá rozdeliť do štyroch základných prvkov.
① Ovládací komponent je inštalovaný v blízkosti bezpečnostných dverí na zatváranie foriem, kde operátor môže pozorovať stav psov psov a môže ľahko ovládať tlačidlá, aby sa dosiahla požadovaná prevádzka. Niektoré stroje na vstrekovanie lištu sú navrhnuté s tlačidlami a prepínačmi na nastavenie stavu stroja na ovládacom paneli v blízkosti bezpečnostných dverí.
② Logické riadenie riadi stav stroja a spracováva signály z polohových senzorov a časových relé atď., Aby sa injekčný lištový stroj mohol pracovať podľa potreby. V súčasnosti je logická prevádzka vstrekovacích strojov takmer úplne regulovaná elektronickými spínačmi alebo mikropočítanými počítačmi. (Poznámka: Mechanicky poháňané spínače a časové relé majú oveľa kratšiu životnosť ako elektronické spínače a časové relé a ich spoľahlivosť a opakovateľnosť sú oveľa horšie. Je však ľahšie zvládnuť a udržiavať. Elektronické spínače si však vyžadujú lepšiu kvalifikovanú údržbu a lepšie elektronické testovacie zariadenia na testovanie a údržbu.
③ napájanie a distribúcia motorov a ohrievačov. ④ Kontrola teploty stroje a foriem vstrekovania.
Z dôvodu ľahkej používania majú stroje na formovanie vstrekovania zvyčajne niektoré ďalšie vlastnosti, ale na pochopenie procesu vstrekovania formovania postačuje vyššie uvedené vysvetlenie základných prvkov.
1.3 Čas formovania a technické podmienky
Procesný cyklus Celkový čas potrebný na otvorenie a zatvorenie mechanizmu upínacieho mechanizmu vstrekovania formy je súčet času procesu otvárania formy a času zatvárania procesu. Nečinný cyklus aktuálneho rýchleho vstrekovacieho stroja kraja je 1 až 3 sekundy.