


Čo je dvojfarebný vstrekovací stroj
Dvoj{0}}farebný vstrekovací stroj, ako už názov napovedá, je vstrekovací stroj, ktorý dokáže vyrábať plastové výrobky v dvoch farbách. Dvoj-farebný vstrekovací stroj vstrekuje suroviny dvoch rôznych farieb do dvoj-farebnej formy, aby vytvorili dvojfarebné plastové výrobky s určitými tvarmi a rovnomernými vzormi. Mnoho druhov dvoj-farebných plastových výrobkov, ktoré sa dnes používajú v našom každodennom živote, sa vyrába dvoj-farebným vstrekovacím lisom, ako je zubná kefka, hračka, klávesnica atď.
Výhody dvojfarebného vstrekovacieho lisu
Dvojitá-flexibilita farieb a materiálu
Dvoj{0}}farebný vstrekovací stroj je navrhnutý na spracovanie rôznych termoplastov, čo umožňuje súčasné vstrekovanie dvoch rôznych farieb alebo materiálov. Táto funkcia je ideálna na vytváranie komponentov s jedinečnými vizuálnymi efektmi, funkčnými vlastnosťami alebo vylepšenou estetikou.
Vysoká presnosť a konzistencia
Náš stroj vybavený pokročilými riadiacimi systémami zaisťuje vysokú presnosť pri separácii farieb a distribúcii materiálu, poskytuje konzistentnú kvalitu a znižuje riziko defektov. Táto úroveň ovládania je ideálna pre aplikácie, kde je presnosť kritická.
Nákladovo{0}}efektívna výroba
Spojením dvoch procesov do jedného eliminuje tento dvoj{0}}stroj na vstrekovanie plastov potrebu ďalších výrobných krokov, čím výrazne znižuje pracovnú silu a výrobné náklady. Efektívne časy cyklov tiež prispievajú k vyššej priepustnosti, čo z neho robí nákladovo -efektívne riešenie pre-výrobu vo veľkom meradle.
Vylepšený dizajn produktu
Schopnosť formovať dve farby alebo materiály naraz otvára nové možnosti pre inovatívny dizajn produktov. Či už je to rukoväť s mäkkou rukoväťou, komponent s integrovanou funkčnosťou alebo diel s výrazným farebným vzorom, tento stroj to všetko umožňuje.
Používateľsky-priateľská prevádzka
Náš dvoj{0}}farebný vstrekovací stroj je navrhnutý s ohľadom na pohodlie používateľa. Vďaka intuitívnemu rozhraniu a ľahko{2}}programovateľným{3}}nastaveniam umožňuje operátorom rýchlo upravovať parametre a prepínať medzi výrobnými sériami, čím sa minimalizujú prestoje a maximalizuje sa produktivita.
Robustná a odolná konštrukcia
Náš stroj je vyrobený z-kvalitných materiálov a komponentov a ponúka výnimočnú odolnosť a spoľahlivosť, čím zabezpečuje-dlhodobý výkon aj v náročných výrobných prostrediach. Táto robustná konštrukcia minimalizuje potrebu údržby a predlžuje prevádzkovú dobu prevádzky.

Dvojitá{0}}pozícia (alebo trojitá{1}}pozícia) otočného stola, plynulé otáčanie, presné polohovanie, môže zvýšiť efektivitu výroby až o 30 % až 50 %.

Dvojfarebný rotačný vstrekovací stroj
Rôzne kombinácie vstrekovacích jednotiek je možné zvoliť podľa požiadavky na vstrekovaciu hmotnosť produktu, aby sa zlepšila efektívnosť výroby a znížili energetické straty.
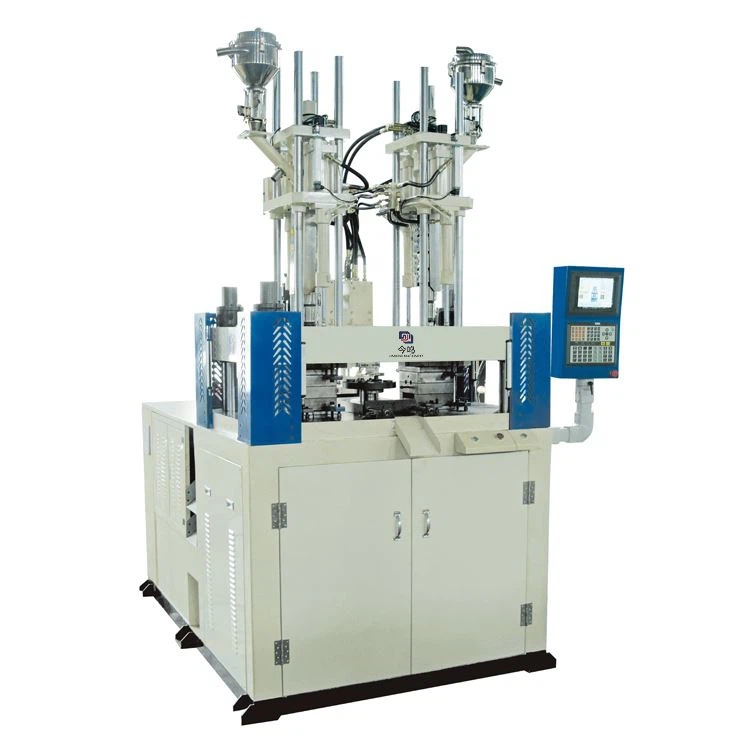
Každý pár foriem vo vstrekovacej stanici má špeciálny upínací valec, ktorý poskytuje upínaciu silu. Dodržiavanie charakteristík priameho lisu predlžuje životnosť foriem.

Vstrekovací stroj s jedným posúvačom
Vertikálne upínanie formy, konštrukcia vertikálneho vstrekovacieho mechanizmu, vhodná na formovanie plastových výrobkov s vloženými časťami

Dvojitý posuvný vstrekovací stroj
Viac{0}}segmentové ovládanie tlaku a rýchlosti pre vstrekovanie a upínanie formy, ktoré je možné nastaviť podľa požiadaviek produktu, jednoducho sa prispôsobuje a zabezpečuje presnosť produktu.

Pravouhlý posuvný vstrekovací stroj
Oblasť uzamykania formy bez stĺpika stroja je plne otvorená na troch stranách, čo je pohodlnejšie na vyberanie a ukladanie vykladaných dielov a hotových výrobkov.

Dvojité hydraulické valce sú vyvážené na oboch koncoch, aby hladko tlačili materiál. Napájací port je veľmi veľký, čo je vhodné pre pracovníkov na kŕmenie, čo odráža humanizovaný dizajn

Servo energeticky úsporný vstrekovací stroj
Vysoko optimalizovaná upínacia štruktúra prostredníctvom ďalšej optimalizácie celkovej konštrukcie, hydraulického systému a riadiaceho systému na zlepšenie opakovateľnosti presnosti upnutia

Stroj na vstrekovanie tekutého silikónu
Dizajn s dvojitou posuvnou doskou alebo diskom, jednoduché vyberanie a odkladanie dielov, zvyšuje bezpečnosť a súčasne zvyšuje produktivitu o 30% - 50%.
Prečo si vybrať nás
Pokročilé vybavenie
Prijímame prísne opatrenia, aby sme zaistili, že používame zariadenia najvyššej kvality v tomto odvetví a že naše zariadenia sú pravidelne a starostlivo udržiavané.
Konkurenčné ceny
Naše produkty ponúkame za konkurencieschopné ceny, vďaka čomu sú dostupné pre našich zákazníkov. Veríme, že-kvalitné produkty by nemali byť navýšené, a snažíme sa, aby naše produkty boli dostupné pre všetkých.
Bohaté skúsenosti
Má v tomto odvetví{0}}dlhodobú povesť, vďaka ktorej sa odlišuje od svojich konkurentov. S viacročnými skúsenosťami si vyvinuli zručnosti potrebné na uspokojenie potrieb svojich klientov.
Vysoko kvalitné produkty
Vždy kladieme potreby a očakávania zákazníkov na prvé miesto, zdokonaľujeme sa, neustále zdokonaľujeme, hľadáme každú príležitosť na zlepšenie, poskytujeme zákazníkom ich očakávania od kvalitných produktov a poskytujeme zákazníkom vždy tie najuspokojivejšie služby.
Najmodernejšia-technológia--
Používame najnovšie technológie a nástroje na poskytovanie vysoko kvalitných služieb. Náš tím sa dobre-vyzná v technológiách a pokrokoch v nich a používa ich na poskytovanie najlepších výsledkov.
Spokojnosť zákazníkov
Poskytovanie po{0}}predajných služieb môže zvýšiť spokojnosť zákazníkov tým, že zaistí uspokojenie potrieb zákazníkov aj po nákupe. To môže viesť k zvýšeniu lojality zákazníkov a pozitívnym{2}}ústnym{3}odporúčaniam.
Štyri typy vstrekovacích lisov
Pri tomto procese sa plastové granule alebo pelety nasypú do násypky a privedú sa do komory ohrievacieho valca. Piest potom stlačí materiál a pretlačí ho postupne teplejšími zónami ohrievacieho valca, kde ho torpédo roztiahne na tenko. Torpédo je inštalované v strede valca, aby sa urýchlilo zahrievanie stredu plastovej hmoty. Torpédo môže byť tiež vyhrievané, takže plast sa zahrieva zvnútra aj zvonku.
Materiál prúdi z ohrievacieho valca cez trysku do formy. Tryska utesňuje valec a formu a zabraňuje úniku roztaveného materiálu. Forma je držaná zatvorená upínacím koncom stroja. V prípade polystyrénu sa zvyčajne používajú dve až tri tony tlaku na každý palec projektovanej plochy obrobku a žľabového systému.
Tento stroj využíva ohrievač torpédového barana na predplastifikáciu plastových granúl. Po fáze tavenia sa tekutý plast vtlačí do zadržiavacej komory, kým nie je pripravený na vtlačenie do formy. Tento typ stroja vyrába obrobok rýchlejšie ako bežný stroj, pretože formovacia komora je počas chladenia obrobku naplnená na kapacitu strely. Vzhľadom na skutočnosť, že vstrekovací piest pôsobí na tekutý materiál, nedochádza pri lisovaní granúl k žiadnej strate tlaku. To umožňuje väčší obrobok s väčšou premietanou plochou.
Je to extrudér používaný na plastifikáciu plastového materiálu. Otočná skrutka podáva pelety dopredu k vyhrievanému vnútornému povrchu valca extrudéra. Roztavený, plastifikovaný materiál sa pohybuje z extrudéra do záchytnej komory a odtiaľ je tlačený do formy alebo matrice vstrekovacím piestom. Použitie závitovky poskytuje nasledujúce výhody: lepšie premiešavanie a šmykové pôsobenie taveniny plastu, je možné prevádzkovať širší rozsah tuhšieho materiálu citlivého na tok, farebné zmeny možno zvládnuť v kratšom čase a vo výlisku sa dosiahne menšie napätie.
Vstrekovací stroj s vratným{0}}závitovkovým vstrekovaním využíva namiesto ohrievacej komory horizontálny extrudér. Plastový materiál sa posúva dopredu cez valec extrudéra otáčaním závitovky. Ako materiál postupuje cez vyhrievaný valec so závitovkou, mení sa z granulovaného na roztavený plast. Keď sa materiál pohybuje dopredu, skrutka cúva ku koncovému spínaču, ktorý určuje objem materiálu v prednej časti valca extrudéra. Počas výstrelu sa skrutka pohybuje dopredu a posúva materiál v hlavni. V tomto stroji skrutka funguje ako baran alebo piest.
Dizajnové prvky dvoj{0}}farebného vstrekovacieho stroja
Dvoj{0}}farebné formovacie stroje sú na trhu čoraz populárnejšie, no kladú vyššie požiadavky na dizajn foriem, výrobu foriem a vstrekovanie.
Lisovanie
Dvojfarebné odlievanie foriem je takmer rovnaké ako iné bežné vstrekovanie. Rozdiel je v tom, že konvexná/jadrová strana vstrekovacej formy v dvoch polohách by sa mala považovať za rovnakú a konkávna/dutinová strana by mala dobre lícovať s konvexnou/jadrovou stranou. Takéto lisované diely sú malé.
Odformovanie
Keďže dvojfarebnú lisovanú časť je možné demontovať až po druhom vstrekovaní, systém odformovania bude počas prvého vstrekovania neplatný. V prípade vstrekovacích strojov s paralelným otočným stolom je možné na uvoľnenie dielov použiť ejektorový systém vo vstrekovacom stroji.

Brána systém
Keďže ide o dvoj{0}}farebné výlisky, existuje systém prvého a druhého uzáveru z dvoch rôznych vstrekovacích zariadení.
Pleseň
Keďže dvoj{0}}metóda tvarovania pomocou farieb je špeciálna a je potrebné ju navzájom koordinovať, veľkosť a presnosť vodiacich zariadení týchto dvoch foriem musí byť konzistentná. Výška upnutia paralelného otočného vstrekovacieho stroja musí byť rovnaká a stredy dvoch foriem by mali byť na rovnakom polomere otáčania, s rozdielom iba 180 stupňov. V prípade vertikálnych otočných vstrekovacích lisov by mali byť dve formy na rovnakej osi.
Dvoj{0}}technológia vstrekovania sa široko používa v niekoľkých odvetviach, ako sú napríklad nasledujúce oblasti, ktoré sú spoločné pre náš priemyselný život.
Automobilový priemysel
V automobilovom priemysle sa dvoj{0}}farebné vstrekovacie stroje používajú na výrobu častí obloženia interiéru, ako sú volanty, prístrojové panely, panely dverí a iné časti obloženia interiéru. Tieto diely často vyžadujú kombináciu rôznych farieb alebo materiálov, aby splnili estetické a funkčné požiadavky.
Priemysel domácich spotrebičov
Dvoj{0}}farebné vstrekovacie stroje sa široko používajú pri výrobe domácich spotrebičov, ako sú diaľkové ovládače televízorov, puzdrá na telefóny, tlačidlá varičov ryže atď. Okrem toho dokáže vyrobiť aj televízory, panely do práčok, kľučky na dverách chladničiek a ďalšie domáce spotrebiče.
Hračky a veci dennej potreby
Dvoj{0}}farebné vstrekovacie stroje sa používajú aj pri výrobe rôznych hračiek a predmetov dennej potreby, ako sú detské hračky, rúčky na termosky a podobne. Tieto výrobky zvyčajne vyžadujú dobrý pocit z ruky a trvanlivosť.
Elektronický priemysel
Dvoj{0}}farebné vstrekovacie stroje sa vo veľkej miere používajú aj pri výrobe elektronických produktov, ako sú počítačové klávesnice, myši a puzdrá na mobilné telefóny. Tieto produkty často vyžadujú presné zladenie farieb a vysokokvalitnú{2}}kvalitnú povrchovú úpravu.
Lekárske výrobky
V oblasti medicíny sa dvoj{0}}technológia vstrekovania používa na výrobu vysoko-presných a vysokovýkonných{2}} zdravotníckych pomôcok, ako sú obaly na injekčné striekačky a rukoväte chirurgických nástrojov.
2 tvary samičej formy musia byť odlišné, takže výrobok sa vyrába oddelene, zatiaľ čo 2 tvary samčej formy musia byť v skutočnosti rovnaké.
Po otočení stredu formy o 180 stupňov musí byť forma stabilná. Voda z 3-doskovej formy môže byť navrhnutá s mechanickým odformovaním. Celková hrúbka predného panelu plus dosky A by nemala byť menšia ako 170 mm. Správne by sa mala študovať najväčšia hrúbka formy, najnižšia hrúbka formy a vzdialenosť otvoru Ko.
Pri navrhovaní hlavnej formy pre 2-dávkové vstrekovanie, aby sa zabránilo poškriabaniu druhej hlavnej formy pred poškriabaním oblasti lepidla prvej položky formy, môže byť jej časť navrhnutá tak, aby vylúčila dutiny. Každopádne je potrebné správne zvážiť pevnosť každého tesniaceho dielu.
Vstrekovanie, veľkosť položky prvého vstrekovacieho lisu môže byť dosť väčšia, takže môže byť tesnejšie s ostatnými v druhom lisovaní, aby sa dosiahol tesniaci účinok. Venujte pozornosť druhému vstrekovaniu, plastový tok ovplyvní primárny tvarovaný predmet a deformuje lepidlo. Pred zatvorením dosky formy B alebo dosky A sa zamerajte na to, či sa predný posúvač formy alebo naklonená horná časť resetuje a najskôr rozdrví predmet.
Distribúcia vody 2 samičích foriem a samčej formy by sa mala používať čo najjednoduchšie a vyvážene. V 99 percentách prípadov sa najskôr vstrekuje tvrdá gumová časť produktu a potom mäkká gumová časť vstrekovaného predmetu, pretože mäkká guma sa jednoducho deformuje.
Komponenty vstrekovacieho lisu a jeho funkcia
Hopper
Toto je časť v hornej časti stroja. Ide o nádobu v tvare lievika-, kde sa plastový materiál privádza do stroja. Zásobník pomáha pri podávaní materiálu do suda.
Hlaveň
Hlaveň je dutá rúrka-časť s vyhrievacím prvkom. Je to miesto, kde sa materiál na vstrekovanie plastov roztaví a zmieša. Valec má vratnú skrutku, ktorá pomáha pri preprave roztavených plastov do formy.
Ohrievače
Ohrievače sa používajú na roztavenie plastového materiálu v sude. Zvyčajne sa používajú pásové ohrievače, ktoré sa ovíjajú okolo hlavne. Na sledovanie teploty sa používajú aj teplotné senzory.
Skrutka
Skrutka sedí vo vnútri hlavne a otáča sa a pohybuje sa dopredu a dozadu. Pomáha pri preprave roztavených plastov do formy vratným pohybom. Skrutka tiež mieša a mieša roztavené plasty.
Upínacia jednotka
Je to časť, ktorá sa pripája k forme a otvára a zatvára formu. Upínacia jednotka vyvinie potrebnú upínaciu silu, takže polovice formy môžu byť počas vstrekovania a tvarovania bezpečne uzavreté.
Vstrekovacia jednotka
Vstrekovacia jednotka vstrekuje roztavený plast do formy cez vtokový kanál. Pozostáva z trysky na konci, ktorá vstrekuje plasty do formy pod vysokým tlakom.
Pleseň
Forma sa skladá z dvoch polovíc - dutiny a jadra. Roztavený plast tuhne vo vnútri formy a nadobúda tvar vnútorného povrchu formy. Po stuhnutí dielu sa forma otvorí.
Zostava vyhadzovača
Akonáhle sa forma otvorí, zostava vyhadzovača pomáha pri vysúvaní lisovaného dielu z formy. Vytláča súčiastku z formy pomocou vyhadzovacích kolíkov.
Ovládače
Ovládače pomáhajú pri riadení, nastavovaní a monitorovaní rôznych parametrov vstrekovacieho stroja vrátane teploty, tlaku, polohy skrutiek atď.
Technický parameter dvojfarebného vstrekovacieho stroja
|
Technický parameter |
Jednotka |
ZH-300T-SS |
||
|
Injekcia 1 |
Injekcia 2 |
|||
|
Vstrekovacia jednotka |
Priemer skrutky |
mm |
31 |
36 |
|
Teoretický objem vstreku |
g |
94 |
152 |
|
|
Vstrekovací tlak |
Mpa |
220 |
180 |
|
|
Rýchlosť vstrekovania |
mm/s |
120 |
||
|
Rýchlosť skrutky |
ot./min |
10-300 |
||
|
Upínacia jednotka |
Upínacia sila |
KN |
3000 |
|
|
Zmena režimu-výlet |
mm |
470 |
||
|
Medzera medzi Ti-priamkami |
mm |
957*570 |
||
|
Priemer otočného stola |
mm |
∅1086 |
||
|
Ložisko otočného stola- |
KG |
1200 |
||
|
Max.výška formy |
mm |
520 |
||
|
Min. hrúbka formy |
mm |
230 |
||
|
Ejekčný zdvih |
mm |
100 |
||
|
Sila vyhadzovača |
KN |
33*2 |
||
|
Číslo koreňa náprstka |
ks |
5*2 |
||
|
Vzdialenosť stredu formy |
mm |
550 |
||
|
Typ upínania |
|
Prepínacie upínanie |
||
|
Iní |
Maximálny tlak olejového čerpadla |
Mpa |
16 |
|
|
Výkon motora čerpadla |
KW |
18 |
22 |
|
|
Elektrotepelná energia |
KW |
6.5 |
6.5 |
|
|
Objem zásobníka |
KG |
50 |
50 |
|
|
Kapacita nádrže |
L |
350 |
||
|
Rozmery stroja (D*Š*V) |
M |
4.6*1.8*2.2 |
||
|
Hmotnosť stroja |
T |
12.2 |
||
Ako zabezpečím bezpečnosť počas prevádzky vstrekovacieho lisu
Prevádzkové postupy vstrekovacieho stroja sú nasledovné:
1. Obsluha musí byť oboznámená s funkciami každého prepínača na ovládacom paneli zariadenia a musí im rozumieť a musí prísne dodržiavať prevádzkové postupy a bezpečnostné opatrenia.
2. Pred zahriatím stroja a začatím výroby otvorte ventil chladiacej vody a sledujte, či je vodný kanál hladký.
3. Zatvorte hlavný vypínač na bočnej strane ovládacej skrinky, zapnite napájanie vnútri stroja a stlačením motora na paneli spustite.
Stlačením tlačidla spustíte motor olejového čerpadla.
4. Pri strojoch, ktoré sa používajú prvýkrát alebo sa dlho nepoužívali, je po spustení olejového čerpadla potrebné najskôr vykonať niekoľko operácií. Po niekoľkých minútach prevádzky naprázdno je možné prevádzku spustiť.
5. Zapnite spínač ohrevu materiálového listu, zapnite elektrické napájanie ohrevu a nastavte termostatickú trysku a ovládanie teploty na dverách boxu. Vyrobte prístroj, nastavte teplotu a sledujte prúd ampérmetra, aby ste určili kvalitu elektrickej vykurovacej špirály. Dobré alebo zlé.
6. Skúšobná jazda by sa mala vykonať postupne od manuálneho → polo{1}}automatického → plne automatického a súčasne by sa mali skontrolovať dôležité upevňovacie prvky. Skontrolujte, či sú skrutky uvoľnené, a v prípade zistenia akýchkoľvek abnormalít okamžite zastavte. Pri overovaní normálneho stavu alebo odstraňovaní problémov Nakoniec vykonajte skúšobnú prevádzku.
7. Pri zastavení spracovania alebo výmene materiálov je potrebné sud vyčistiť. Čistenie by sa malo vykonávať počas zahrievania suda. Po dokončení čistenia okamžite vypnite vypínač ohrevu. Čistiace práce sa dajú ľahko oddeliť na spracovanie. Zvlášť dôležité je riešenie plastov.
Yuyao Jinming Machinery Co., Ltd. bola založená v roku 2010 s výrobkami pre širokú škálu trhov. Spoločnosť sa zameriava na vertikálny vstrekovací lis, stroj na vstrekovanie gumy a bakelit, BMC a ďalší výskum a vývoj a výrobu vysoko presných zariadení na vstrekovanie plastov, zavádzanie pokročilých technológií v Európe, Japonsku, kvalita je kľúčom k prežitiu podnikania ako koncepcia rozvoja podniku, neustále zlepšovanie a inovácie, výroba série vysoko{5}}kvalitných, vysoko{6}}precíznych, vertikálnych a dokonalých lisovacích strojov spoločnosti predávaných po celom svete -popredajný servis od spoločnosti Naše produkty sa predávajú po celom svete a naša vynikajúca kvalita a perfektné{8}}popredajné služby sú dobre prijímané zákazníkmi na celom svete.
FAQ
Populárne Tagy: dvojfarebný vstrekovací stroj, Čína dvojfarební výrobcovia vstrekovacích strojov, dodávatelia, továreň, Cena vstrekovacieho lisu 90 ton, lišta na stolovú plochu, domáci plastový vstrekovací stroj, cena plastového vstrekovania stroja, PVC vstrekovacia lišta cena, Výrobcovia vrcholu vstrekovacieho stroja
| POPIS | JEDNOTKA | JM-550.2C | JM-850.2C | |||
| VSTREKOVACIA JEDNOTKA | Priemer skrutky | mm | A28 | B28 | A32 | B32 |
| Vstrekovací tlak | kg/cm² | 1446 | 1446 | 1531 | 1531 | |
| Teoretický objem vstreku | cm³ | 68 | 68 | 113 | 113 | |
| Max. Hmotnosť strely (PS) | g/oz | 66/2.4 | 66/2.4 | 110/4 | 110/4 | |
| Rýchlosť vstrekovania | cm³/sec | 53 | 53 | 59 | 59 | |
| Skrutkový zdvih | mm | 110 | 110 | 140 | 140 | |
| Rýchlosť otáčania skrutky | ot./min | 0-200 | 0-200 | 0-200 | 0-200 | |
| Stredová vzdialenosť dýzy | mm | 150 | 200 | |||
| UPÍNACIA JEDNOTKA | Upínacia sila | ton | 55 | 85 | ||
| Min. Výška formy | mm | 220 | 250 | |||
| Otvárací zdvih | mm | 200 | 250 | |||
| Max. Otvorená vzdialenosť | mm | 420 | 500 | |||
| Vzdialenosť medzi tyčou | mm | 500x340 | 560x340 | |||
| Veľkosť dosky | mm | 720x560 | 795x575 | |||
| Zdvih vyhadzovača | mm | 45 | 55 | |||
| Sila vyhadzovača | ton | 2.3 | 4 | |||
| INÉ | Max. Hydraulický tlak | kg/cm² | 140 | 140 | ||
| Kapacita olejovej nádrže | L | 230 | 280 | |||
| Výkon motora čerpadla | kW | 7.5 | 11 | |||
| Výkon vykurovania sudov | kW | 5.4 | 5.4 | |||
| Hmotnosť stroja | kg | 2700 | 3500 | |||
| Rozmery stroja | m | / | / | |||


